ເມື່ອທໍ່ໄຮໂດຼລິກລົ້ມເຫລວ, ນັກວິຊາການພາກສະຫນາມ instinctively ເບິ່ງພາຍໃນຖັງ - ການກວດສອບປະທັບຕາ piston, rod chrome, ແລະແຫວນ wiper. ແນວໃດກໍ່ຕາມ, ໃນເຄື່ອງຈັກເຄື່ອນທີ່ທີ່ໜັກໜ່ວງເຊັ່ນ: ເຄື່ອງຂຸດ, ຊ້ວນຂຸດຄົ້ນບໍ່ແຮ່, ເຄື່ອງຫຸ້ມຫໍ່ປະຕິເສດ, ແລະເຄື່ອງຕັກລໍ້ທີ່ຕິດຂັດ, ເຖິງ 40% ຂອງການປ່ຽນກະບອກສູບທີ່ບໍ່ໄດ້ກຳນົດເວລາແມ່ນເກີດຈາກຄວາມລົ້ມເຫຼວຂອງກົນຈັກທີ່ຮ້າຍກາດຢູ່ຈຸດເຊື່ອມຕໍ່ທີ່ຕິດກັນຄື: ຕາເຊືອກ, ໂຄນໂຄນ ຫຼື ທໍ່ເຈາະ.
ເຂັມຂັດແຊ່ແຂງ, ແກວ່ງອອກ, ຫຼືເປັນຮູບໄຂ່ຈະລັອກຂໍ້ຕໍ່ທີ່ເປັນຂໍ້ຕໍ່, ກະຕຸ້ນໃຫ້ມີຊ່ວງເວລາງໍດ້ານຂ້າງທີ່ຮຸນແຮງໃນທົ່ວທໍ່ລູກສູບ, ແລະເລັ່ງການຮົ່ວໄຫຼຂອງຕ່ອມຫົວ. ຄູ່ມືດ້ານວິສະວະກໍານີ້ໃຫ້ລາຍລະອຽດກ່ຽວກັບກົນຈັກຮາກຂອງຕາ pin, ການວິນິດໄສ forensic ສໍາລັບການຈໍາແນກ galling ຈາກການ corrosion fretting, ແລະມາດຕະຖານໂລຫະສໍາລັບການເລືອກພຸ່ມໄມ້ທີ່ມີຫນ້າທີ່ຫນັກແລະ pins ໂລຫະປະສົມແຂງ.
| ໂໝດລົ້ມເຫຼວ | ສາເຫດທາງກາຍ | Visual/Audible Signature |
|---|---|---|
| ກາວກາວ | ການເຊື່ອມໂລຫະຈຸນລະພາກຈາກໂລຫະເຖິງໂລຫະຈາກການສູນເສຍການຫລໍ່ລື່ນເຂດແດນພາຍໃຕ້ຄວາມກົດດັນຕິດຕໍ່ທີ່ຮຸນແຮງ | gouges ຕາມລວງຍາວເລິກກ່ຽວກັບ pin; ສຽງດັງດັງໃນລະຫວ່າງການປະທະກັນ; ຍຶດເຂັມ |
| Fretting Corrosion | Micro-oscillations (<100 um) breaking film oxide ປ້ອງກັນພາຍໃຕ້ການສັ່ນສະເທືອນຢ່າງຮຸນແຮງ | ຜົງໂກໂກ້ ຫຼືສີນ້ຳຕານແດງລະອຽດ ຫຼືຂີ້ຕົມດຳທີ່ຮ້ອງໄຫ້ຈາກຕາເຂັມ; pitted ການຕິດຕໍ່ flats |
| ການເຮັດໃຫ້ເປັນຮູບໄຂ່ບ້າ (ການຂະຫຍາຍຕາ) | ແຮງສັ່ນສະເທືອນແຮງສັ່ນສະເທືອນສູງສຸດເກີນຄວາມແຮງຂອງຜົນຜະລິດເຫຼັກກ້າໃນໄລຍະຫຼາຍລ້ານຮອບ | ເສັ້ນຜ່າສູນກາງຂອງຂຸມຕາຍາວອອກເປັນຮອບ > 0.5 ມມ; clunking ກົນຈັກຫຼາຍເກີນໄປກ່ຽວກັບການປີ້ນກັບກັນ |
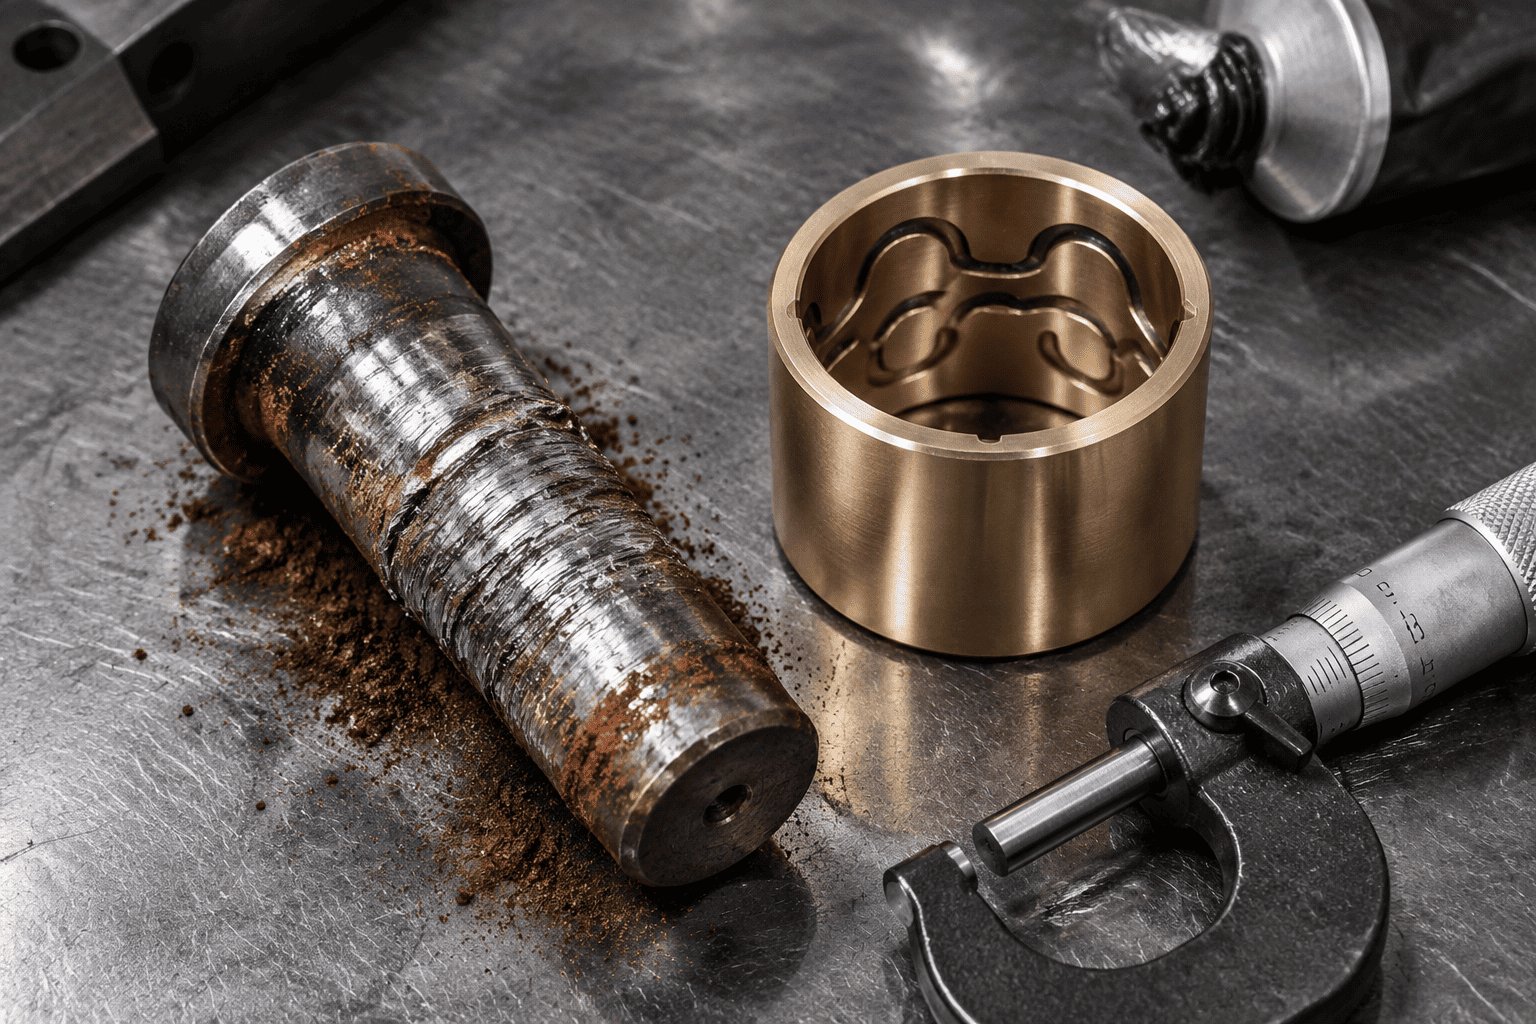
ເມື່ອຖັງຂຸດທໍ່ໄຮໂດຼລິກbreaks ຜ່ານດິນເຜົາຫນາແຫນ້ນຫຼືຫີນ, ຄວາມກົດດັນຕິດຕໍ່ໃນທົ່ວ pin ແລະພຸ່ມໄມ້ໄດ້ຢ່າງງ່າຍດາຍເກີນ 80 ຫາ 100 MPa (11,600 ຫາ 14,500 psi). ຖ້າຫາກວ່າຮູບເງົາ grease lubrication breaks ລົງ, ດ້ານ microscopic asperities ຂອງ pin ເຫຼັກແລະເຫຼັກ rod ຕາສໍາຜັດໂດຍກົງ. Friction ທັນທີສ້າງຄວາມຮ້ອນໃນທ້ອງຖິ່ນເກີນ 800 ° C, ເຮັດໃຫ້ການເຊື່ອມຈຸນລະພາກເປັນແລະຈີກຂາດ chunks ຂອງໂລຫະແມ່. ພາຍໃນຊົ່ວໂມງ, ເຂັມປັກຍຶດແຂງພາຍໃນ clevis.
ໃນອຸປະກອນການສັ່ນສະເທືອນຄວາມຖີ່ສູງເຊັ່ນ: ຫົວຖະໜົນ ແລະໄມ້ຄ້ອນໄຮໂດຼລິກ, ເຂັມຂັດຈະຜ່ານການເຄື່ອນໄຫວຂະໜາດນ້ອຍເປັນລ່ຽມ (ໜ້ອຍກວ່າ 50 microns) ພາຍໃຕ້ການໂຫຼດຢ່າງຕໍ່ເນື່ອງ. ການຖູຈຸນລະພາກນີ້ເຊັດນໍ້າມັນອອກ, ເຮັດໃຫ້ອະນຸພາກເຫຼັກກ້າຂອງກ້ອງຈຸລະທັດເປັນຝຸ່ນ. ເມື່ອອະນຸພາກເຫຼັກກ້າທີ່ຕັດສົດໆເຫຼົ່ານີ້ຈະອອກຊີເຈນໃນອາກາດ, ພວກມັນຈະເປັນທາດເຫຼັກອອກໄຊທີ່ແຂງ (Fe₂O₃), ການສ້າງເປັນສີແດງຂັດຂັດທີ່ຂັດຕາທີ່ໃຫຍ່ເກີນໄປ.
ໃນຕາ rod forged ສິ້ນດຽວແລະແຜ່ນພື້ນຖານການເຊື່ອມໂລຫະ, hammering ທິດທາງຢ່າງຕໍ່ເນື່ອງເຮັດໃຫ້ bore pin ໄດ້ຕະຫຼອດໃຫ້ຜົນຜະລິດຢ່າງຖາວອນເປັນຮູບຮີຍາວ. ເມື່ອການເກັບກູ້ເກີນ 0.8 ມມ (0.030"), ການໂຫຼດຊັອກແບບເຄື່ອນໄຫວຈະຂະຫຍາຍອອກເປັນຕົວເລກ, ໃນທີ່ສຸດກໍ່ເລີ່ມມີຮອຍແຕກຂອງຄວາມເມື່ອຍລ້າຂອງຮູໃນ 3 ໂມງ ແລະ 9 ໂມງແລງຂອງຕາ.
ການເລືອກສະຖາປັດຕະຍະກໍາພຸ່ມໄມ້ທີ່ຖືກຕ້ອງແມ່ນຄວາມແຕກຕ່າງລະຫວ່າງ 1,000 ຊົ່ວໂມງແລະ 10,000 ຊົ່ວໂມງຂອງຊີວິດ pivot ທີ່ບໍ່ມີບັນຫາ:
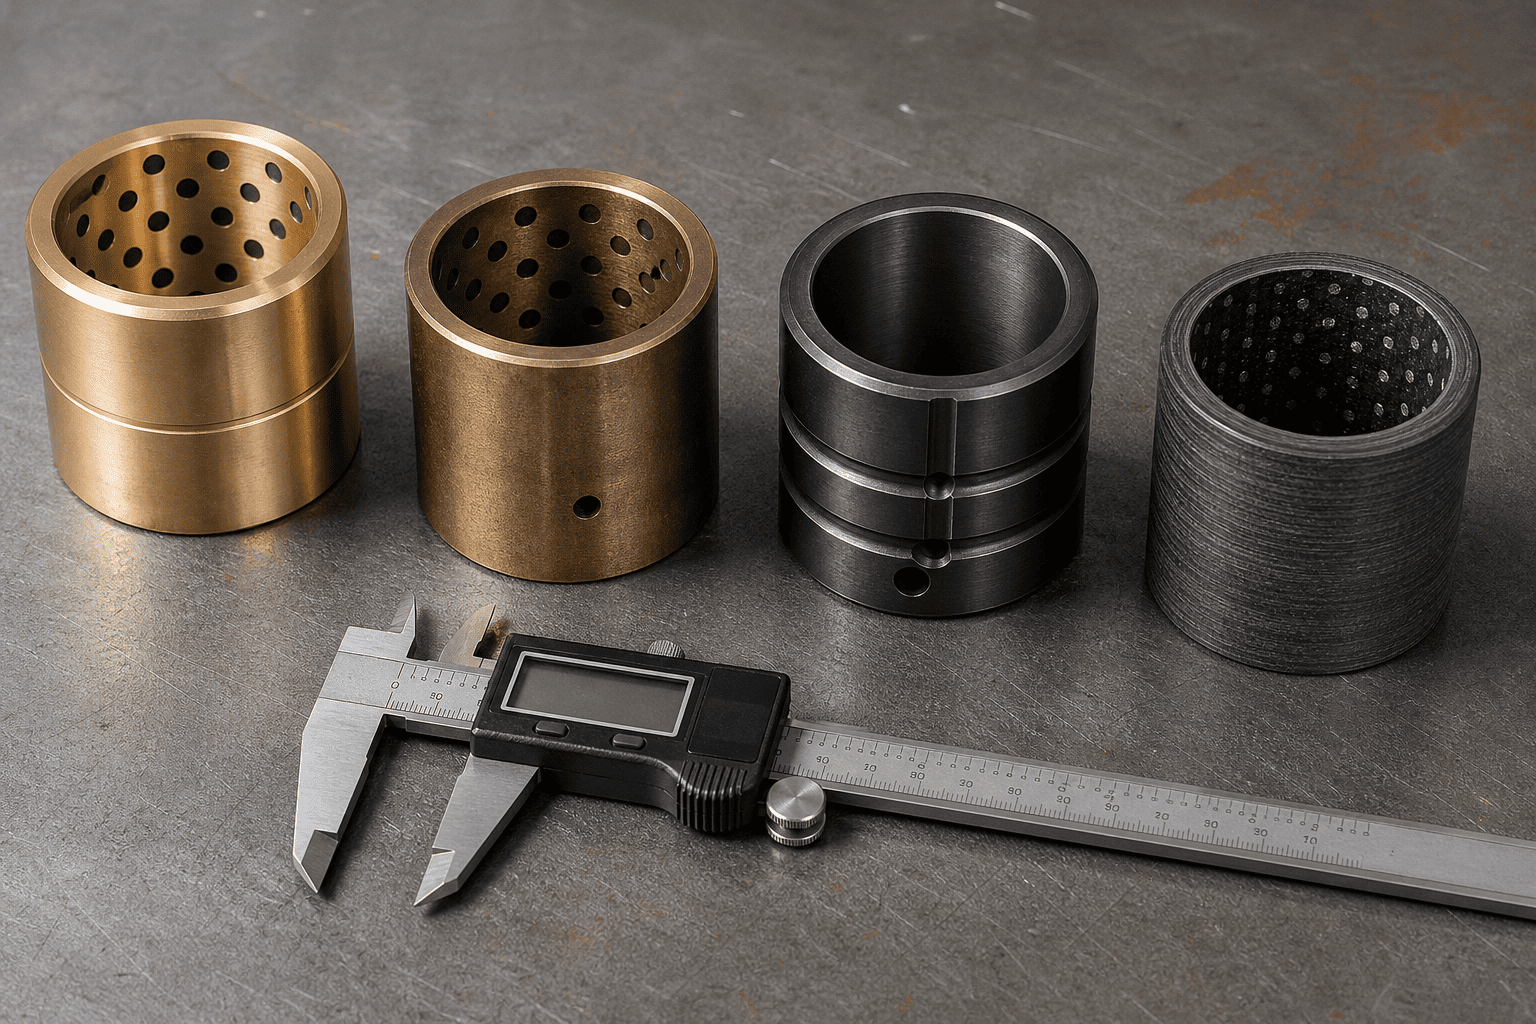
| Bushing Material Grade | ໂຫຼດໄດນາມິກສູງສຸດ | ຕ້ອງການການລະບາຍນໍ້າ | ສາກປະຕິບັດງານທີ່ດີທີ່ສຸດ |
|---|---|---|---|
| High-Lead Bronze (SAE 660 / C93200) | 35 – 45 MPa (ປານກາງ) | ຈໍາເປັນຕ້ອງມີນໍ້າມັນປະຈໍາວັນ | ອຸດສາຫະກຳເບົາ ແລະກະສິກຳທົ່ວໄປ |
| ທອງແດງມັງການີສ (C86300 ແຮງດຶງສູງ) | 70 – 90 MPa (ພະລັງງານຫນັກ) | ຕ້ອງການການທາສີເປັນໄລຍະ | ການເຊື່ອມຕໍ່ການເຄື່ອນຍ້າຍດິນແລະການຂຸດຄົ້ນບໍ່ແຮ່ຢ່າງຮຸນແຮງ |
| ເຫຼັກຝາແຂງ (8620 Carburized 60HRC) | 120 – 150 MPa (ອາການຊ໊ອກທີ່ສຸດ) | Greasing + ຄວາມກົດດັນສູງ Moly | ປະຕິເສດເຄື່ອງຫຸ້ມຫໍ່, ຄາງກະໄຕຕັດ, ເຄື່ອງປັ່ນປ່ວນໜັກ |
| PTFE Fiber-Wound Composite (Duralon) | 100 – 140 MPa (ສູນເສຍການເຜົາໄຫມ້) | 100% GREASE-FREE ຕົນເອງ lubricating | ທະເລຍ່ອຍ, ຊັ້ນອາຫານ, ແລະຈຸດເຊື່ອມຕໍ່ທີ່ບໍ່ສາມາດເຂົ້າເຖິງໄດ້ |
ຢ່າຕິດຕັ້ງ pin ເຫຼັກກາກບອນ 1045 ການຄ້າທີ່ບໍ່ແຂງຢູ່ໃນກະບອກສູບໜັກ. ມາດຕະຖານ 1045 ມີຄວາມແຂງຂອງພື້ນຜິວພຽງແຕ່ 18 ຫາ 22 HRC; ມັນຈະເສື່ອມສະພາບແລະຕ່ອມຂົມພາຍໃນອາທິດຕໍ່ຕ້ານກັບທອງແດງ manganese ຫຼືພຸ່ມໄມ້ເຫຼັກແຂງ.
ວັດສະດຸຫຼັກພື້ນຖານ: 4140 Chrome-Molybdenum ຫຼື 8620 Nickel-Chromium Alloy Steel, quenched and tempered for core toughness (28–32 HRC) to absorb the extreme bending shocks without snapping.
Surface Case Hardening: Induction-hardened or deep case-carburized to 58 ຫາ 62 HRC ກັບຄວາມເລິກຕໍາ່ສຸດທີ່ 1.5 ມມ (0.060").
Surface Finish: Precision ground ແລະ polished ກັບ Ra ≤ 0.2 μm (8 micro-inches). . ໃນສະພາບແວດລ້ອມທາງທະເລທີ່ກັດກ່ອນ, ເກືອ icing, ຫຼືຝຸ່ນເຄມີ, ລະບຸແຜ່ນແຂງ 25 ໄມຄຣອນ ຫຼື ເຄືອບ nitriding ແຫຼວ QPQ ເທິງກໍລະນີທີ່ແຂງ.
ປະສົບກັບການຖອກທ້ອງຢູ່ຕໍ່ເນື່ອງ, ຂໍ້ຕໍ່ຂອງທໍ່ໂຄ້ງຕິດຕໍ່ກັນ, ຫຼືຫູຫູປາກແຕກຢູ່ທົ່ວເຮືອອຸປະກອນຂອງທ່ານບໍ?
ຕິດຕໍ່ກຸ່ມວິສະວະກໍາສະເພາະຂອງ HCIC. ພວກເຮົາຜະລິດກະບອກສູບນ້ໍາຫນັກທີ່ຕິດຕັ້ງດ້ວຍທອງແດງ manganese, ໂລຫະແຂງຕົວກໍລະນີ, ຫຼືພຸ່ມໄມ້ທີ່ເຮັດໃຫ້ທາດແຫຼວດ້ວຍຕົນເອງ, ຈັບຄູ່ກັບການຮັບຮອງ 58–62 HRC pins induction-hardened engineered ສໍາລັບຄວາມຫນ້າເຊື່ອຖືສູນເສຍ.