HCIC ເປັນຜູ້ຜະລິດມາດຕະຖານລະດັບໂລກທໍ່ໄຮໂດຼລິກແລະຫນ່ວຍງານພະລັງງານນັບຕັ້ງແຕ່ 1998, ໃນມື້ນີ້ໄດ້ປະກາດການແຕ່ງຕັ້ງຢ່າງເປັນທາງການຂອງສາຍການຜະລິດ CNC Skiving & Roller Burnishing (SRB) ອັດຕະໂນມັດຫຼາຍລ້ານໂດລາໃຫມ່ຂອງຕົນ.
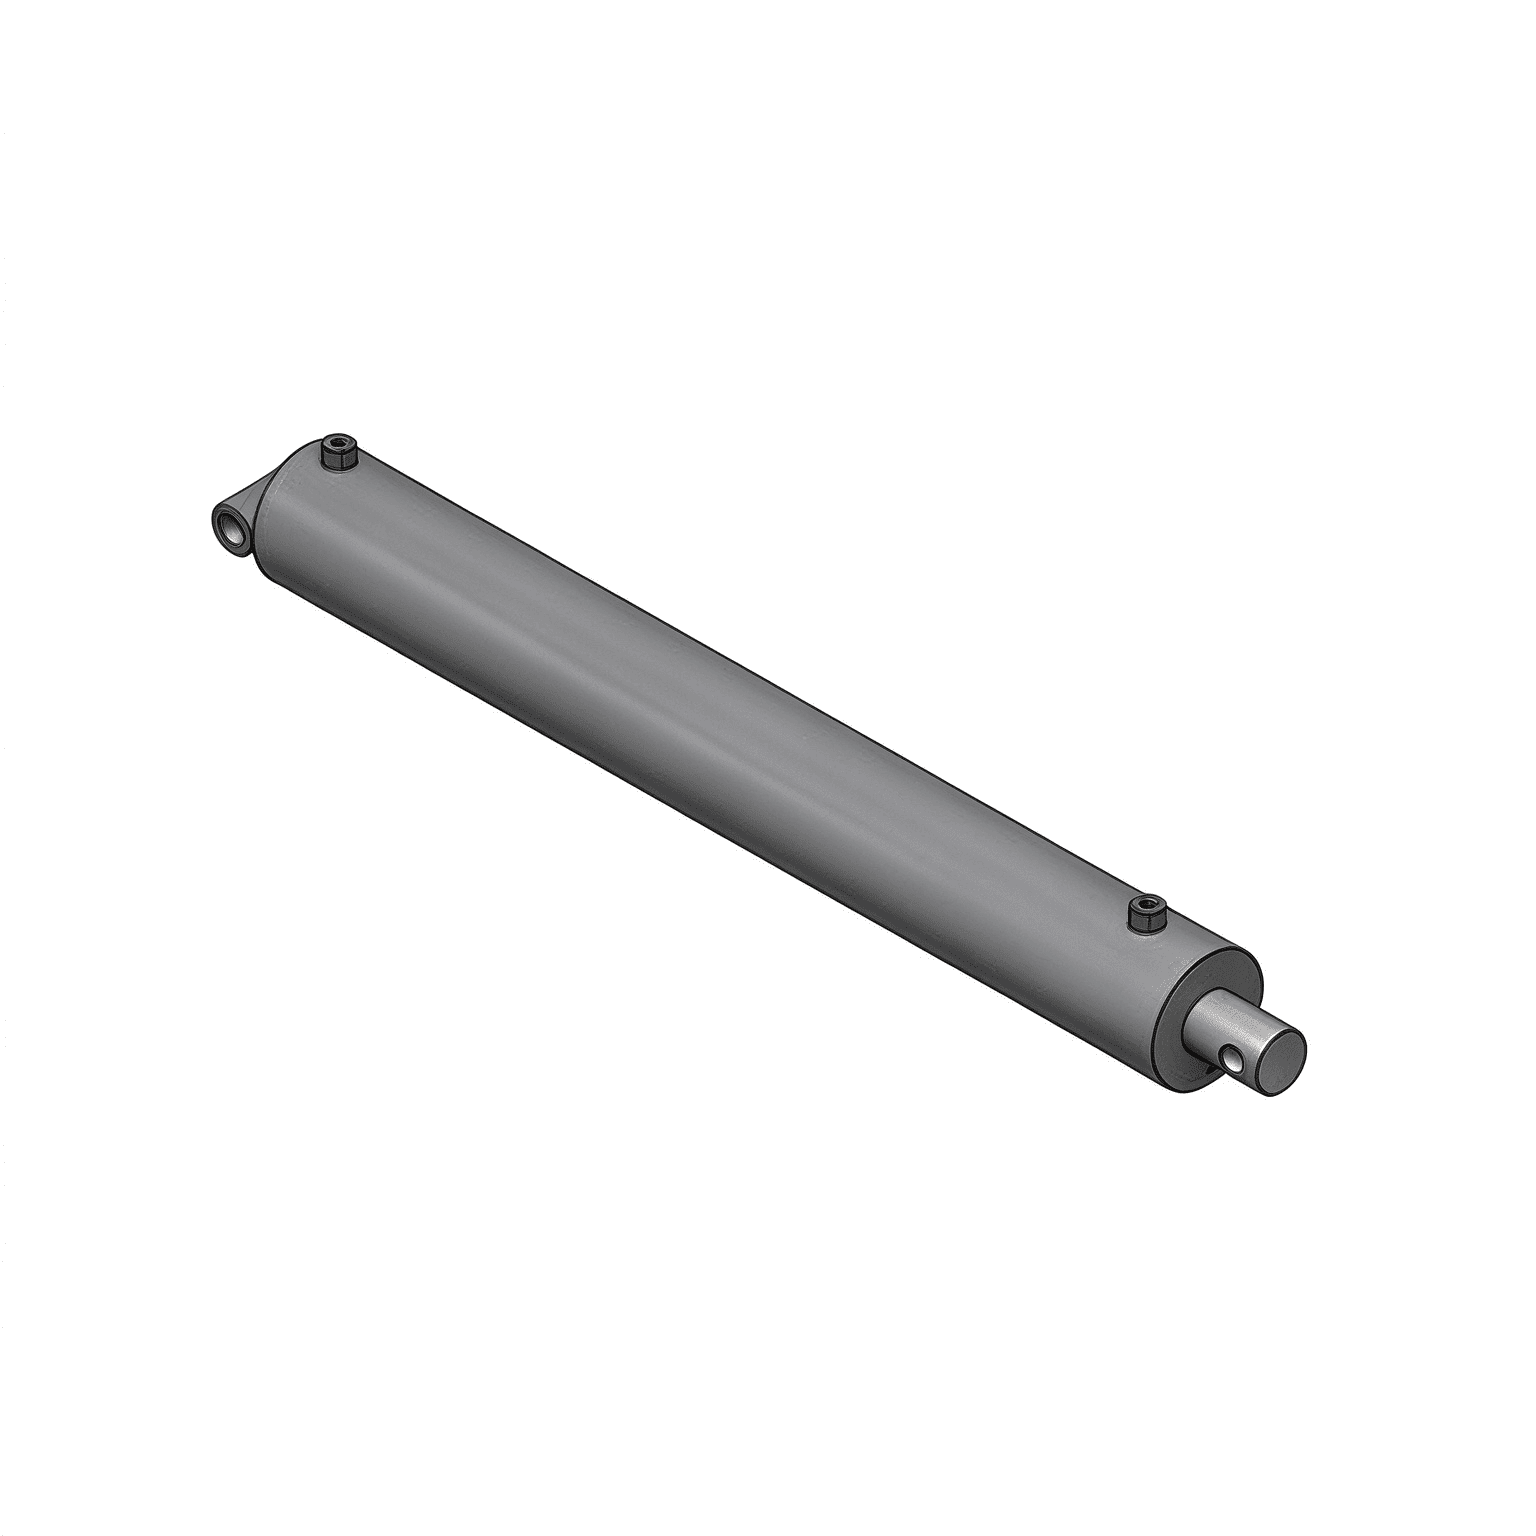
ຕິດຕັ້ງຢູ່ໂຮງງານຜະລິດໄຮໂດຼລິກຫຼັກຂອງ HCIC, ການຕິດຕັ້ງເຄື່ອງຈັກກົນຈັກໜັກແບບພິເສດນີ້ໄດ້ຖືກອອກແບບສະເພາະສໍາລັບການສໍາເລັດຮູບຂອງຖັງກະບອກເຫຼັກທີ່ບໍ່ມີຮອຍຕໍ່. ໂຮງງານດັ່ງກ່າວສາມາດປະມວນຜົນເສັ້ນຜ່າສູນກາງພາຍໃນທໍ່ຈາກ Ø50 ມມ ເຖິງ Ø400 ມມ (1.97 ນິ້ວ ຫາ 15.75 ນິ້ວ) ແລະ ຄວາມຍາວເຮັດວຽກຜ່ານດຽວໄດ້ເຖິງ 12 ແມັດ (39.4 ຟຸດ), ຂະຫຍາຍແບນວິດການຜະລິດຂອງ HCIC ຢ່າງຫຼວງຫຼາຍສໍາລັບການຂຸດຄົ້ນບໍ່ແຮ່, ລົດເຄນ, ທະເລ, ກ້ອງສ່ອງທາງໄກໄລຍະໄກ, ແລະທໍ່ອຸດສາຫະກໍາຫນັກ.
| ຂະບວນການເຄື່ອງຈັກ | Combined Single-Pass CNC Skiving & Roller Burnish |
|---|---|
| ເສັ້ນຜ່າສູນກາງທໍ່ພາຍໃນ (ເຈາະ) ຊ່ວງ | Ø50ມມ ຫາ Ø400ມມ (1.97" ຫາ 15.75") |
| ຄວາມຍາວສູງສຸດຂອງ Single-Pass Stroke | ສູງເຖິງ 12,000 ມມ (12.0 ແມັດ / 39.4 ຟຸດ) |
| ບັນລຸຄວາມหยาบຂອງພື້ນຜິວ (Ra) | Ra 0.08 ຫາ 0.20 μm (3.2 ຫາ 8.0 micro-inches) |
| ມາດຕະຖານຄວາມທົນທານຂອງເຈາະ | ISO H8 / H9 ລະດັບຄວາມແມ່ນຍໍາສູງ Bore Dimensional Class |
| ຄວາມສາມາດຂອງວັດສະດຸທໍ່ | St52-3, E355, 27SiMn, 4140, Q355JR Alloy Steels |
| ການປະສົມປະສານການກວດກາຄຸນນະພາບ | Inline ຄວາມຫນາ Ultrasonic & ເຄື່ອງວັດແທກອາກາດຫຼາຍຈຸດ |
ສໍາລັບທົດສະວັດ,ທໍ່ໄຮໂດຼລິກການຜະລິດແມ່ນອີງໃສ່ການຫຼາຍຂັ້ນຕອນການເຈາະ rough ປະຕິບັດຕາມດ້ວຍຫີນຂັດຫຼາຍຜ່ານ honing. ໃນຂະນະທີ່ການທໍາງານ, honing ແບບດັ້ງເດີມແມ່ນຊ້າ, ສ້າງສິ່ງເສດເຫຼືອທີ່ບໍລິໂພກສູງ, ແລະສາມາດປ່ອຍໃຫ້ຮ່ອງ microscopic cross-hatch micro-grooves ທີ່ເລັ່ງການສວມໃສ່ປະທັບຕາ elastomer.
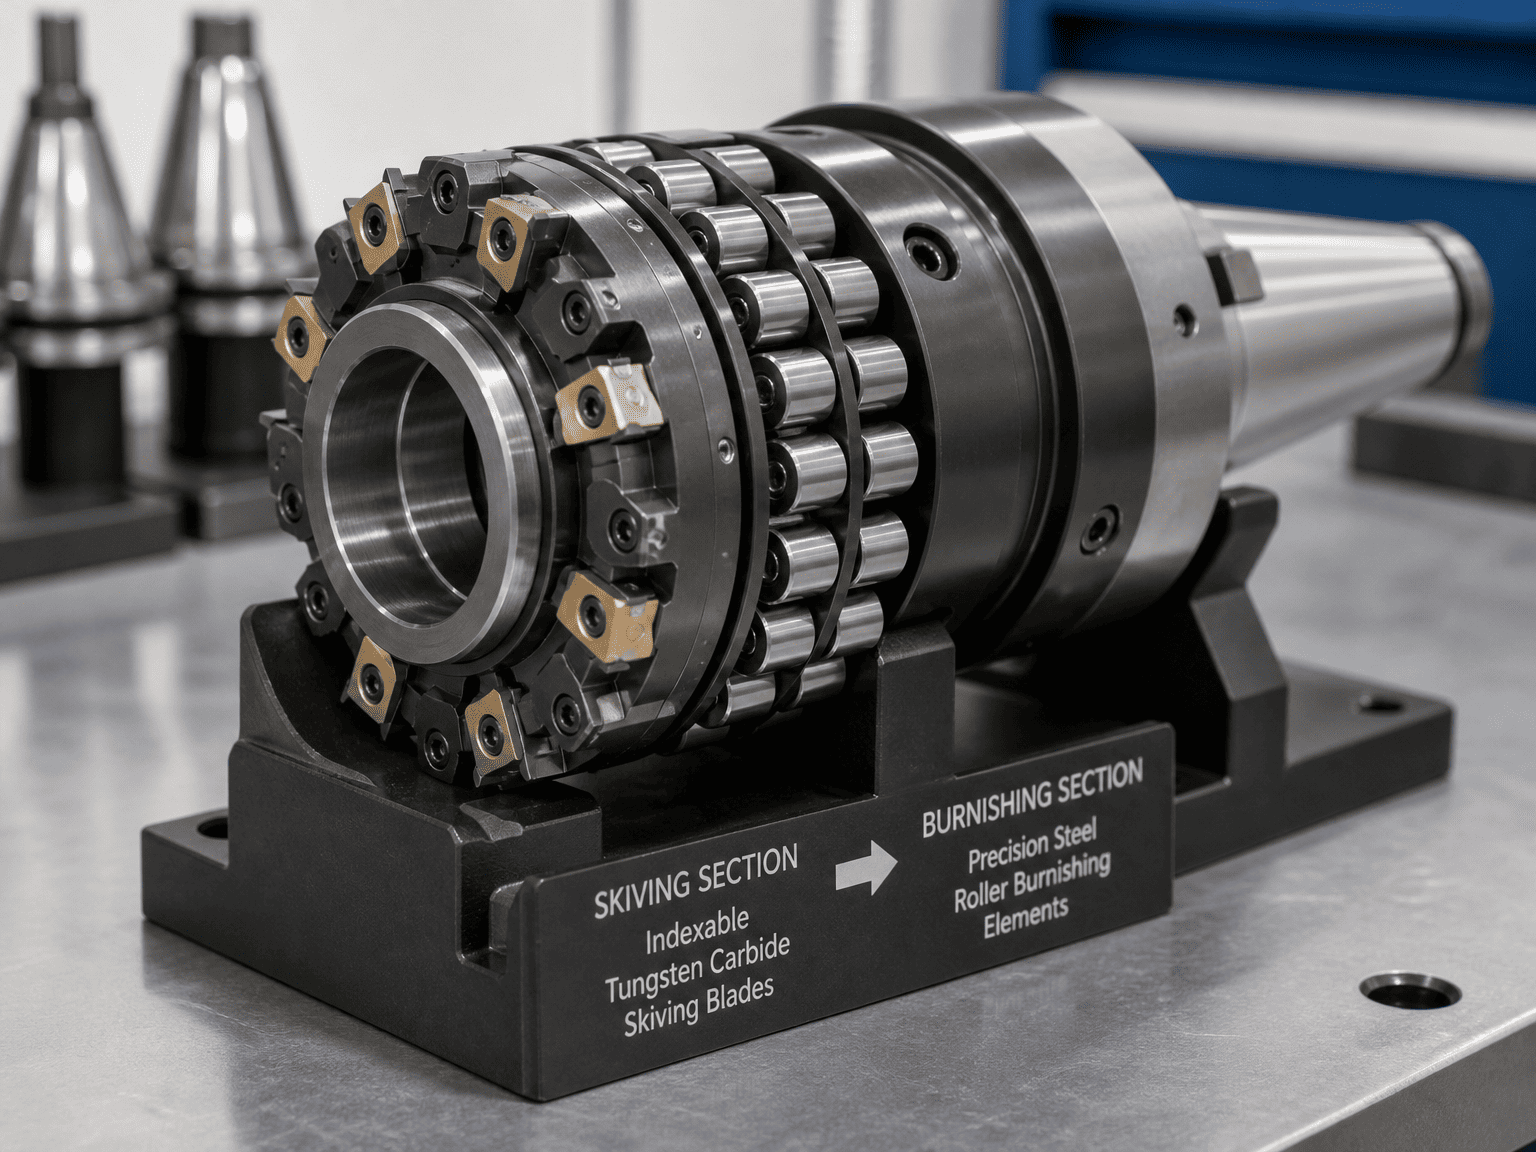
ເສັ້ນກະບອກລູກປືນ CNC skiving roller ອັດຕະໂນມັດ HCIC ທົດແທນການດໍາເນີນການຕາມລໍາດັບເຫຼົ່ານີ້ດ້ວຍການຜ່ານດຽວທີ່ມີປະສິດທິພາບສູງຢ່າງຕໍ່ເນື່ອງ:
ໃນລະຫວ່າງການປະຕິບັດງານ, ແຜ່ນສະກີ carbide ທີ່ມີຄວາມແມ່ນຍໍາສູງເອົາທໍ່ດິບແລະ taper. ທັນທີຫລັງຫົວຕັດ, ມ້ວນເຫລໍກທີ່ແຂງກະດ້າງອອກແຮງດັນ radial ທີ່ຮຸນແຮງຕໍ່ກັບຝາເຈາະ. ການຜິດປົກກະຕິຂອງພລາສຕິກແບບກົນຈັກນີ້ເຮັດໃຫ້ຈຸດສູງສຸດຂອງໂລຫະກ້ອງຈຸລະທັດເປັນຮ່ອມພູ, ສ້າງພື້ນຜິວຄ້າຍຄືກະຈົກທີ່ລຽບນຽນທີ່ສຸດ ($Ra \le 0.15\text{ }\mu\text{m}$) ເຊິ່ງຊ່ວຍຫຼຸດຜ່ອນການສຽດສີຂອງປະທັບຕາ ແລະປ້ອງກັນການຂັດເລັກນ້ອຍ.
ບໍ່ເຫມືອນກັບຂະບວນການຕັດຫຼືການຂັດທີ່ແນະນໍາຄວາມກົດດັນດ້ານ tensile ທີ່ຕົກຄ້າງ, ການເຜົາໄຫມ້ roller ເຮັດໃຫ້ເກີດຄວາມກົດດັນທີ່ຕົກຄ້າງເລິກເຂົ້າໄປໃນຝາທໍ່ພາຍໃນ. ການແຂງຂອງການເຮັດວຽກເຢັນນີ້ເພີ່ມຄວາມແຂງຂອງຫນ້າດິນໂດຍ 15% ຫາ 30%, ຢ່າງຫຼວງຫຼາຍເພີ່ມຄວາມຕ້ານທານກັບຄວາມເມື່ອຍລ້າຄວາມກົດດັນສູງ cracking ແລະການຂະຫຍາຍຖັງພາຍໃນພາຍໃຕ້ການໂຫຼດ cyclic ຫນັກ.
ການເຈາະຂຸມເລິກແບບດັ້ງເດີມແລະ honing ຂອງເຄື່ອງຂຸດເຈາະທີ່ມີນ້ໍາຫນັກ 8 ແມັດຫຼືຖັງ telescopic ຫຼາຍຂັ້ນຕອນມັກຈະຕ້ອງການເວລາ 4 ຫາ 6 ຊົ່ວໂມງຂອງເຄື່ອງຈັກ. ສາຍ CNC SRB ອັດຕະໂນມັດສໍາເລັດຮູບທໍ່ດຽວກັນພາຍໃນ 25 ນາທີ, ຫຼຸດຜ່ອນເວລາການຜະລິດກະບອກສູບໂດຍລວມຈາກມາດຕະຖານອຸດສາຫະກໍາປົກກະຕິ 6 ຫາ 8 ອາທິດລົງມາພຽງແຕ່ 3 ຫາ 4 ອາທິດ.
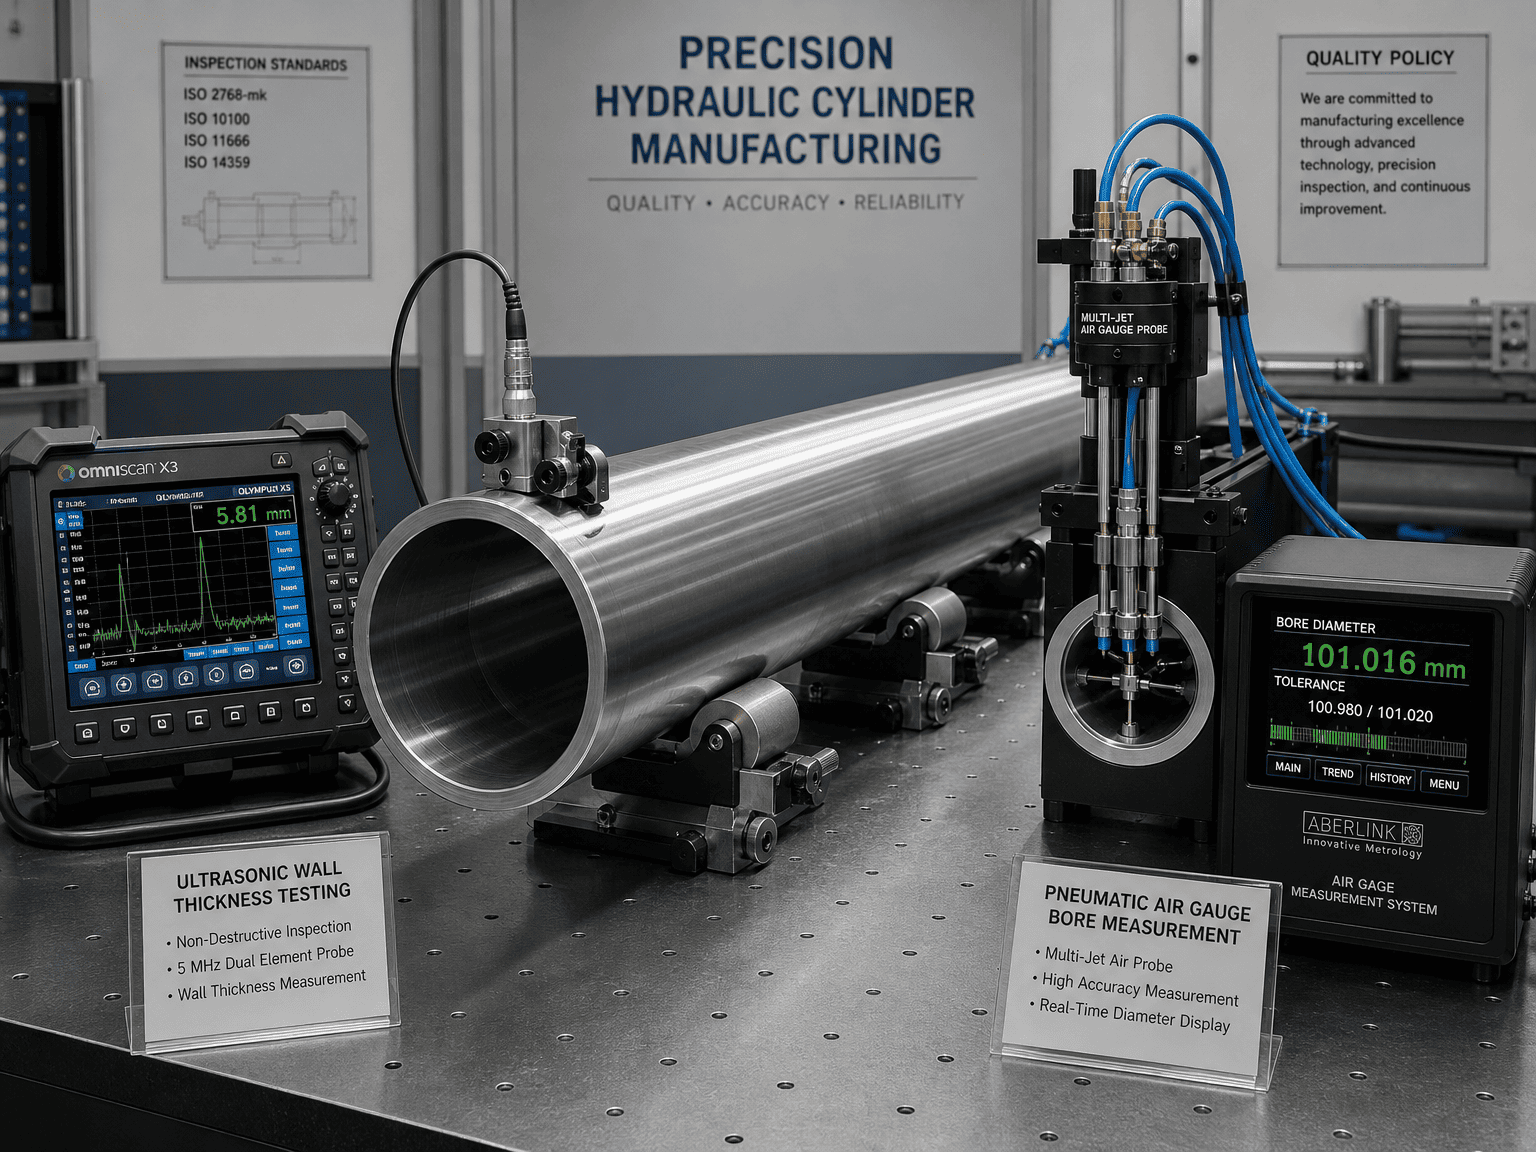
ເພື່ອຮັບປະກັນການຈັດສົ່ງທີ່ບໍ່ມີຂໍ້ບົກພ່ອງໃນທົ່ວຕະຫຼາດສົ່ງອອກທົ່ວໂລກ, ສາຍການຜະລິດໃຫມ່ໄດ້ຖືກປະສົມປະສານຢ່າງສົມບູນເຂົ້າໃນກອບການຄຸ້ມຄອງຄຸນນະພາບ ISO 9001 ຂອງ HCIC:
ທ່ານ David Song, ຜູ້ອໍານວຍການຝ່າຍວິສະວະກໍາສາກົນຂອງ HCIC ກ່າວວ່າ "ການລົງທຶນໃນໂຄງສ້າງພື້ນຖານການຜະລິດລະດັບໂລກແມ່ນສໍາຄັນຕໍ່ຄໍາຫມັ້ນສັນຍາຂອງ HCIC ກັບຄູ່ຮ່ວມງານທົ່ວໂລກຂອງພວກເຮົາ," David Song, ຜູ້ອໍານວຍການວິສະວະກໍາສາກົນຂອງ HCIC ກ່າວ. "ດ້ວຍການມອບຫມາຍຂອງ HCIC ອັດຕະໂນມັດ CNC skiving roller cylinder line burnishing cylinder ຂອງພວກເຮົາ, ພວກເຮົາສະຫນອງອຸປະກອນ OEM ອາເມລິກາເຫນືອແລະເອີຣົບຜູ້ສ້າງທີ່ມີຄວາມແມ່ນຍໍາລະດັບ 1, ຂະຫຍາຍອາຍຸການປະທັບຕາ, ແລະຄວາມໄວການຈັດສົ່ງອຸດສາຫະກໍານໍາພາສໍາລັບ actuators ບົບໄຮໂດຼລິກຂະຫນາດໃຫຍ່, ລໍາຕົ້ນແລະຍາວ."
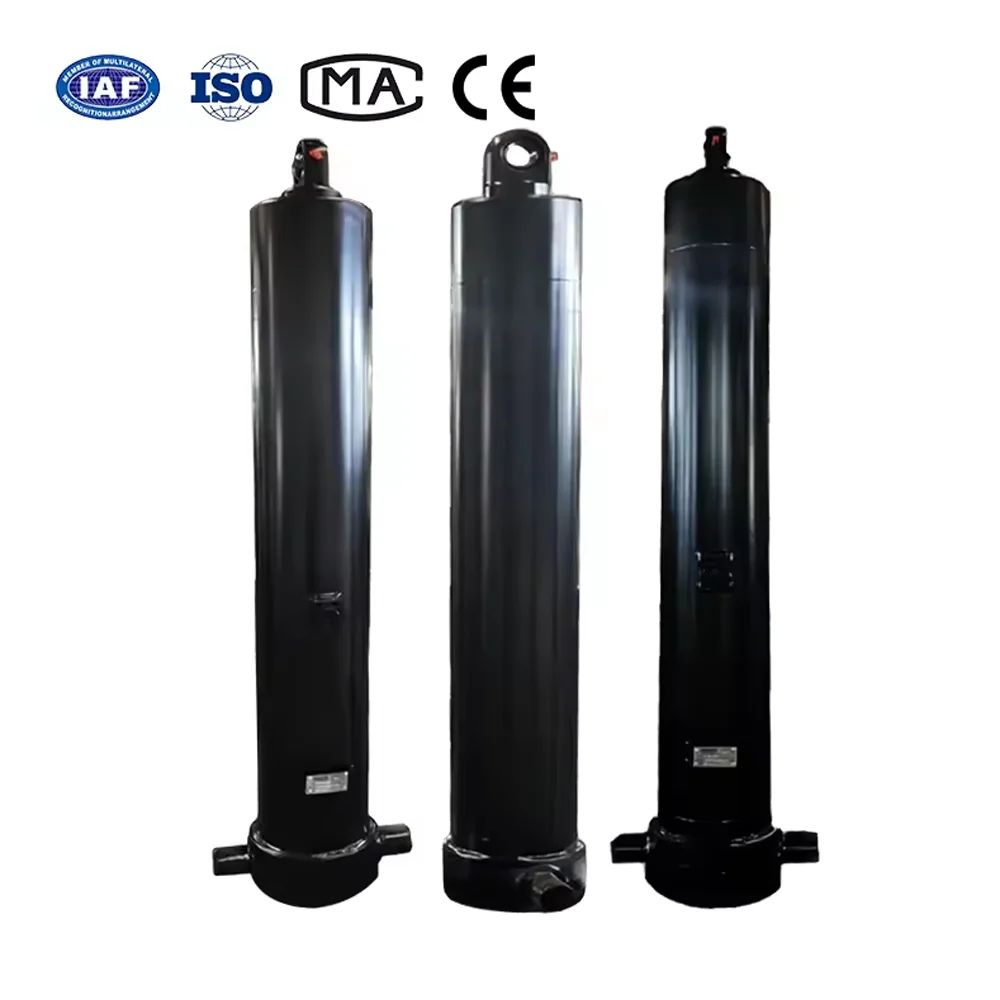
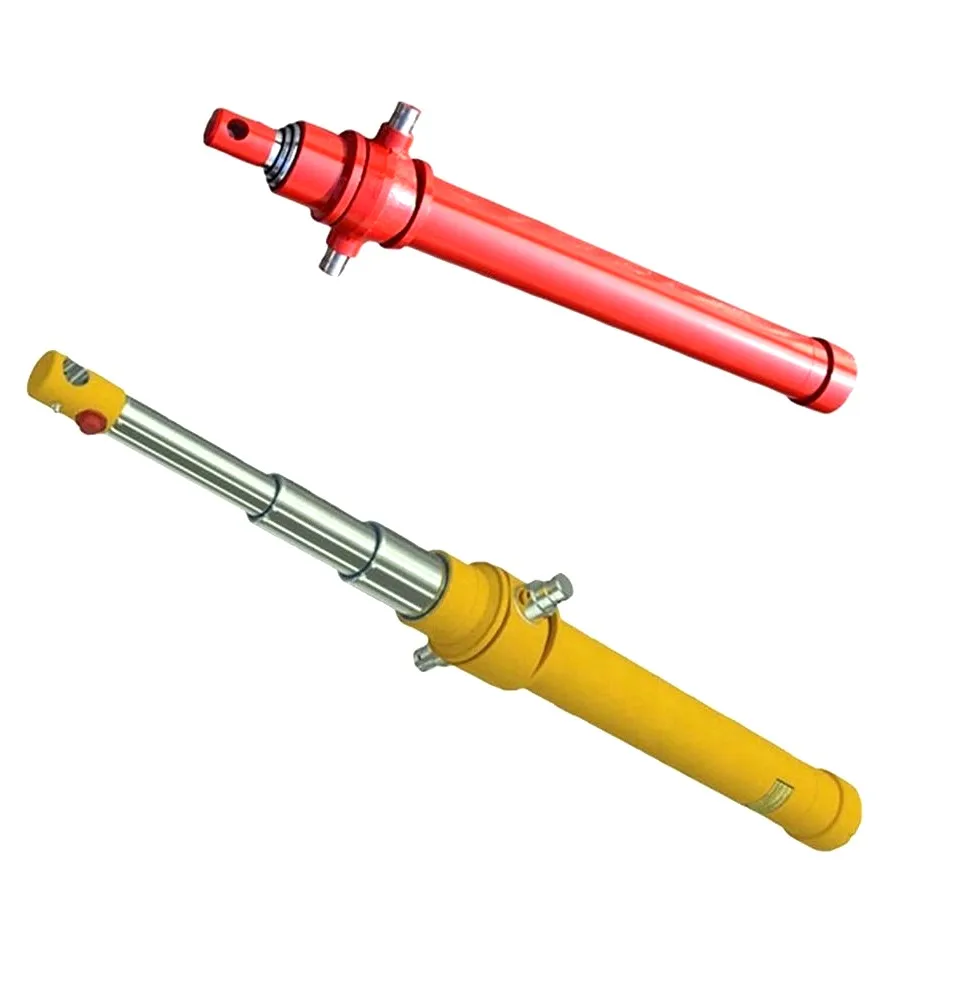
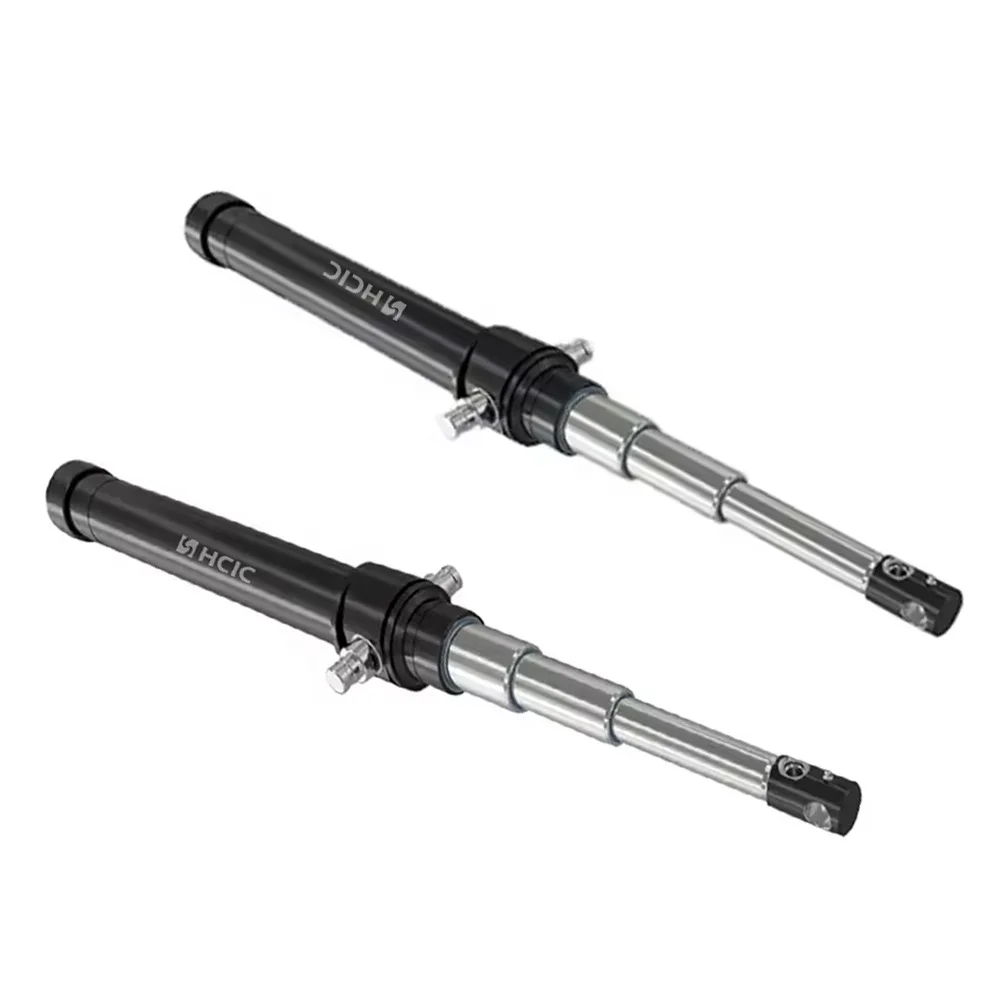
ດຽວນີ້ສິ່ງອໍານວຍຄວາມສະດວກດັ່ງກ່າວໄດ້ດໍາເນີນການຢ່າງເຕັມທີ່, ການຜະລິດກະບອກ telescopic ທີ່ມີໂຕນສູງສໍາລັບລົດເຄິ່ງລົດພ່ວງ, ຖັງບັນຈຸຂີ້ເຫຍື້ອ, ກະບອກສູບບູມສໍາລັບລົດເຄນມືຖື, ແລະກະບອກທໍ່ທໍ່ / ເຊື່ອມທີ່ກໍາຫນົດເອງສໍາລັບຄໍາຮ້ອງສະຫມັກອຸດສາຫະກໍາຫນັກ.
ຂໍ້ມູນຈໍາເພາະ ແລະຄວາມທົນທານທີ່ອ້າງອີງໃນການປະກາດນີ້ສະທ້ອນເຖິງຕົວກໍານົດການທົດສອບການຍອມຮັບຂອງໂຮງງານທີ່ມີຄວາມຖືກຕ້ອງຢູ່ໂຮງງານຜະລິດ Jinan ຂອງ HCIC. ການແຕ້ມແບບວິສະວະກໍາ, ໃບຢັ້ງຢືນການທົດສອບວັດສະດຸ (MTR), ແລະເອກະສານການປະຕິບັດຕາມ ISO 9001 ແມ່ນສະຫນອງໃຫ້ທຸກໆການຂົນສົ່ງການຜະລິດ.
ເພື່ອປຶກສາຫາລືການຜະລິດກະບອກສູບຂະຫນາດໃຫຍ່, ຂໍ້ກໍານົດ OEM ແບບກໍາຫນົດເອງ, ຫຼືຮ້ອງຂໍໃຫ້ມີຮູບແບບວິສະວະກໍາ 3D STEP: